Ipari hírek
Otthon / Hír / Ipari hírek / Miért fontos a házon belüli formatervezés az egyedi gumialkatrészek minősége és az átfutási idő szempontjából


2026-10-26
A Tier 1 vevő műszaki változtatási értesítést küld egy préselt gumi tömítőgyűrűvel kapcsolatban: a falvastagság 0,3 mm-re nőtt, a keménységi cél 60-ról 65 Shore A-ra került. Ha a szállító ezt a felülvizsgálatot egy külső szerszámüzletbe irányítja, a vevő egy hetet vár az árajánlatra, és további kettőt a módosított szerszámra. Ha a szállító házon belül megtervezi és megmunkálja az öntőformát, a revízióra általában 48 órán belül kerül sor, és az első próbaalkatrészek öt napon belül elkészülnek. Ez a szakadék az oka házon belüli formatervezés számít az egyedi gumialkatrészek minősége és az átfutási idő szempontjából.
Egyedi gumialkatrészek esetében a forma nem gyártási részlet; ez a termék definíciója. Az üreggeometria, a zsugorodás kompenzációja, a légtelenítés, a hornyok és az elválasztó vonal helyzete határozza meg, hogy az alkatrész tömít-e, illeszkedik-e és túléli-e a munkaciklusát. A Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), egy Jiaxingben több mint 250 alkalmazottat foglalkoztató gumigyártó, a formatervezést házon belüli mérnöki funkcióként kezeli: 12 formatervező és -formamérnök dolgozik ugyanabban az épületben az anyagkeveréssel, fröccsöntéssel és extrudálással, az eredményeket pedig egy 20 fős műszaki ellenőrző csapat méri.
A házon belüli formatervezés hetekről napokra tömöríti a szerszámozási iterációt, mivel a rajzok áttekintése, az üregek megmunkálása és a folyamat visszacsatolása egy fedél alatt történik.
A megvásárolt szerszámok minden tervezési átdolgozása ugyanazt a lassú utat követi: a gumiformázó továbbítja a cserét egy külső szerszámüzletnek, az üzlet újra árazza, beilleszti a munkát az ütemtervébe, megmunkálja az üreget, próbaalkatrészeket szállít, és várja a visszajelzést. Ennek két vagy három ciklusa egyetlen programon egy teljes indítóablakot törölhet. A házon belüli szerszámozási csapat teljesen kihagyja az ajánlattételi és ütemezési lépéseket.
A különbség a program élettartama alatt összeomlik. Minden PPAP kör, anyagcsere és mezőjavítás ugyanazt a hurkot érinti. Tosuné egyedi fröccsöntött tömlőprogram Az OEM hűtési rendszerek az ütemtervben maradtak a bonyolultabb felülvizsgálatok sorozatán keresztül, mivel mindegyik közvetlenül a képletmérnöktől a házon belüli szerszámgéppadhoz került, nem pedig a városon keresztül.
A préselt gumialkatrész tűréstérképe az üreg kialakításánál rögzítve van, nem a prés zárásakor.
A gumi kikeményedés után zsugorodik, és nem egyenletesen zsugorodik. A polimertől, a töltőanyag-terheléstől és a durométertől függően egy tipikus EPDM vagy NBR keverék 1,5-3,5%-kal mozog az üreg és a hűtött rész között. Egy külső szerszámüzlet általában könyv szerinti érték zsugorítási tényezőt alkalmaz a vásárlói rajzon. Amikor az anyag vagy a folyamat eltolódik, ez a feltételezés dimenziós selejtté alakul. Egy házon belüli tervező alkalmazza a tényleges keveréken mért zsugorodási értékeket, ellenőrzi az eredményt az első próbaüzem során, és a gyártás megkezdése előtt korrigálja az üreget.
| Formatervezési döntés | Mit irányít | Tipikus hiba, ha kiszervezzük |
| Üres zsugorodási ráhagyás | Végső külső és belső méretek | Az alkatrészek túlméretesek vagy alulméretezettek a PPAP-nál; geometria elutasítva |
| Elválasztó vonal és hornyok | Vaku vastagsága, vágási erőfeszítés, tömítési felület | Szakadásnyomok és szivárgási utak a tömítés tömítőajkain |
| Szellőzőnyílások elhelyezése | Légcsapdák, kötött vonalak, üregkitöltés | Az üregek az utolsó betöltés sarkainál nyomás hatására meghibásodnak |
| Vázlat és kidobás elrendezése | Feszültség és résztorzulás szétszedése | A vékony harmonikafalak a csupaszítás során megnyúlnak vagy széthasadnak |
| Üreges acél és felületkezelés | Kibocsátási viselkedés és felületi textúra | Ragasztás a termelésben; felületi hibák a tömítőfelületeken |
Az ismert folyamatokkal szembeni tolerancia tervezése az, ami elválasztja a gumialkatrészt, amely átmegy az első cikk szerinti ellenőrzésen, attól, amelyik háromszori szerszámbeállítást igényel. A 0,4 mm-es tömítőajakkal rendelkező tömítés, az 1,2 mm-es falú csőrugó vagy a ragasztott betétekkel ellátott karimás rögzítés ugyanazon a dologtól függ: egy üregtől, amelyet az azt működtető emberek terveztek.
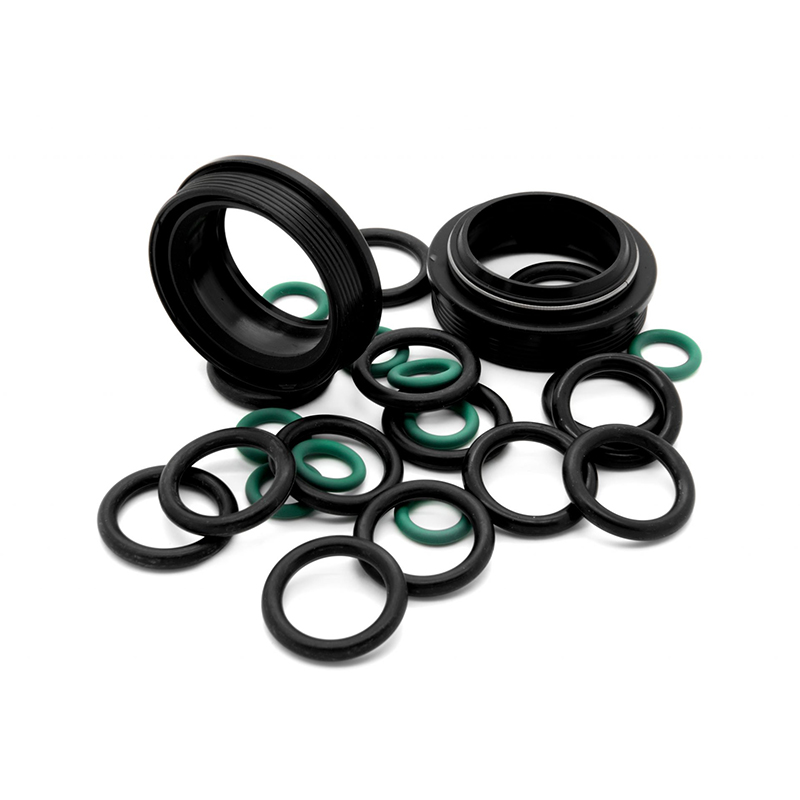
 Karimás gumi tömítések és tömítések a mérettűrés tervezéséhez Ez a termékoldal a karimás gumitömítéseket részletezi több keverékben, alátámasztva a bekezdésben az üregtervezésre és a tűréstervezésre való összpontosítást. Tekintse át az anyaglehetőségeket és a tömítési alkalmazásokat, hogy a keverék viselkedését az előre jelzett zsugorodáshoz és áramláshoz igazítsa. Termék megtekintése →
A formageometriát és a gumikeveréket együtt kell fejleszteni, mert a zsugorodás, az áramlás és a kötési viselkedés megváltozik, amikor bármelyik oldal megváltozik.
A 60 és 70 Shore A keménység beállítása megváltoztatja az áramlási viselkedést és a kikeményedés utáni zsugorodást. Az EPDM-ről a szilikon keverékre való váltás megváltoztatja a huzatszöget, a légtelenítést és a kioldási kezelést. Ha a keverékfejlesztés és a formatervezés különböző szervezetekben működik, minden anyagmozgatás költséges szerszám-újravágást vált ki. Ha mindkettőt ugyanazok a mérnökök birtokolják, a formát a tényleges kikeményedési görbéhez képest alakítják ki, és a készítményt úgy állítják be, hogy az üreget tisztán kitöltse.
Zsugorodás kompenzáció is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Az összetett részek láthatóvá teszik az egymásrautaltságot. A vékony, hullámos falú gumiharang precíz áramlási és bontási geometriát igényel; a szövettel megerősített membránnak szabályozott deformációs zónákra van szüksége, amelyek összhangban vannak az üreg kontúrjával; a gumi-fém kötésű rögzítésnél a ragasztóvonal elhelyezése a betéttűrésekhez illeszkedik. A Tosun pontosan ezeken a termékcsoportokon párosítja 12 formatervezőjét és formuláját, így a rajz változása egyetlen visszacsatolási hurkon belül marad.
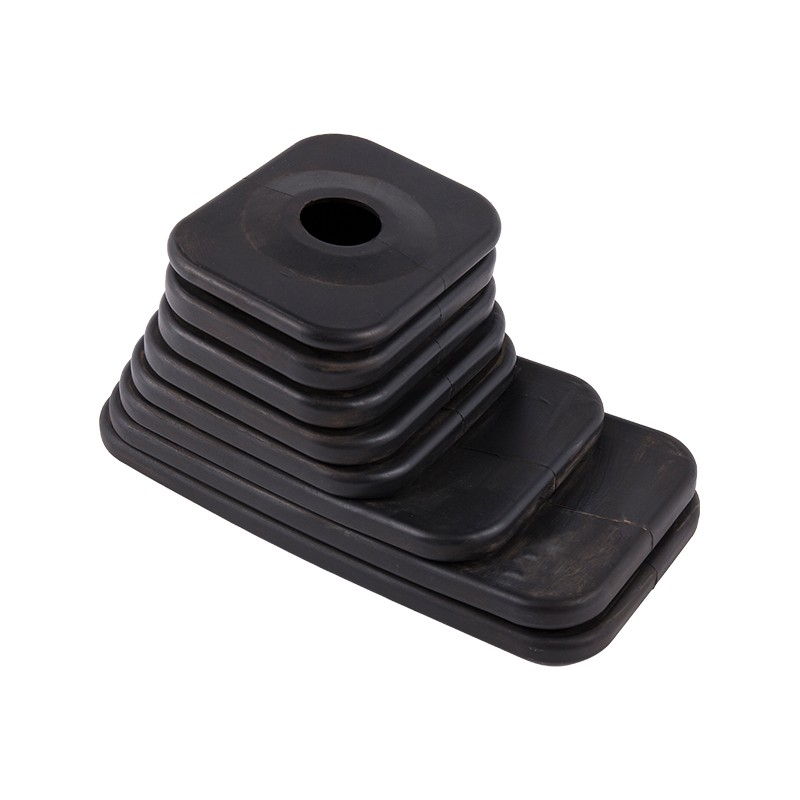
 EPDM sebességváltó csomagtartó légmembrán egyedi formakialakítással Az előző szöveg kiemeli a vékony hullámkarton falakat és a ragasztóvonalak elhelyezését, és ez az oldal az EPDM teljesítménytartományait és testreszabási lehetőségeit határozza meg. Bemutatja, hogy a házon belüli szerszámmérnökök hogyan kezelik az összetett bontási geometriát az autóipari alkalmazásokban. Termék megtekintése →
Négy közvetlen kérdéssel ellenőrizheti a házon belüli formatervezési képességet, anélkül, hogy gyári bejárást kérne.
Ugyanez az audit vonatkozik minden értékelt szállítóra. Amit egy alkalmas házon belüli bolt számokkal demonstrál, azt egy kihelyezett modell általában nem tudja.
| Ellenőrzési terület | A valódi házon belüli képesség bizonyítéka | Piros zászló |
| Mérnöki csapat | Megnevezett formatervező és formulamérnökök | Szerszámokat partnerboltból vásárolunk |
| Megmunkálás | Házon belül CNC, EDM or wire-cut cavity work | Minden üreges megmunkálás alvállalkozásban |
| Revíziótörténet | Dátumozott feljegyzések a változtatási kérelemtől a próbaig | Nincsenek rekordok; rework némán felszívódott |
| Első cikk ellenőrzése | Aznapi labormérés és QC-bejelentkezés | Az alkatrészeket hetek múlva kiküldték ellenőrzésre |
Amikor a szállító mind a négy ellenőrzésen átmegy, a beszerzési döntés a szerszámonkénti árról a teljes átfutási időre és az első lépéses minőségre tolódik el a programban. Ugyanez a szabvány vonatkozik, függetlenül attól, hogy az alkatrész lapos tömítés vagy gumi-fém kötésű rögzítés; a ragasztott rögzítés egyszerűen többet igényel a formatervezéstől, mert a betét helyzete és a ragasztókorona ugyanabban az üregben él.
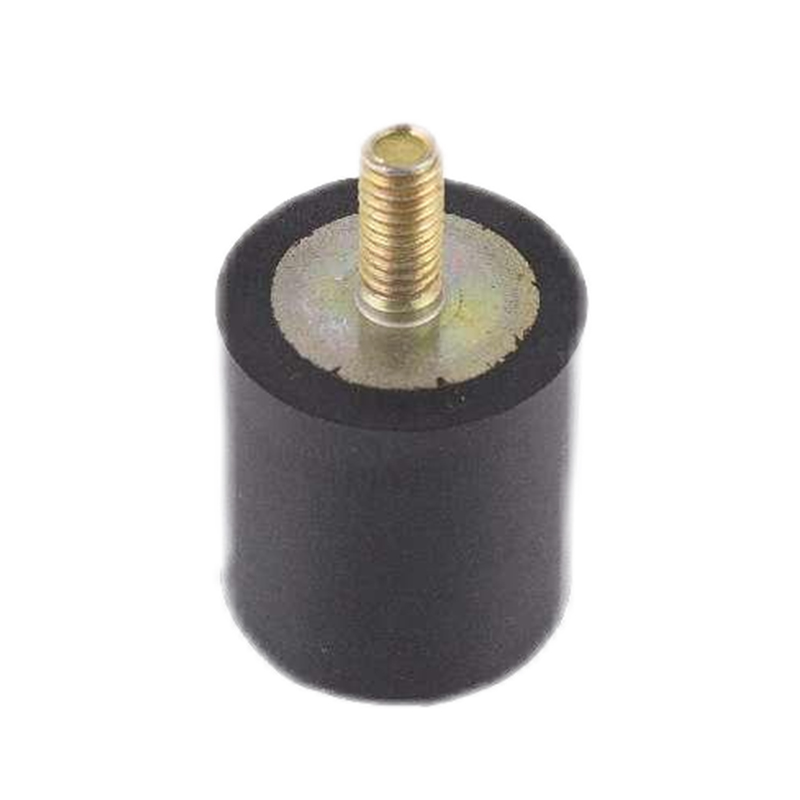
 Gumi rezgésszigetelő tartók ragasztott üreges kialakításhoz Ez a rögzítési oldal az EPDM-et, az NBR-t és a testreszabható vegyületeket sorolja fel teherbírással és rezgésszigeteléssel. Illik a gumi-fém kötésű tartók tárgyalásához, bemutatva, hogy a betét helyzetét és a kötéskoronát hogyan veszik figyelembe az üreg kialakításában. Termék megtekintése →
Egy tipikus egyedi program esetén a kezdeti szerszámtervezés házon belül 2-4 hét alatt készül el, szemben a külső szerszámműhelyen keresztül 6-10 héttel. A PPAP alatti vagy helyszíni hibák utáni felülvizsgálatok esetén az eltérés 3-5 nap, szemben a hurkonkénti 2-4 héttel.
Nem magától. A szigorúbb tűrések abból adódnak, hogy az üreget a tényleges zsugorodás és folyás ellenében tervezik, majd az első cikkeket ugyanazzal a csapattal mérik. A házon belüli formatervezés megteremti ennek a huroknak a feltételeit; önmagában nem garantálja az eredményt.
Igen. Még egy lapos tömítés is függ a zsugorodáskompenzációtól, a hornyok elhelyezésétől és az elválasztó vonal elhelyezkedésétől. Az egyszerűbb alkatrészeknél a legkisebb a tervezési tartalék is, így egy pontatlan üreg selejtként jelenik meg az első gyártási menetben.
Tegye fel a négy ellenőrzési kérdést: a mérnöki létszám megosztása, az üreges megmunkálás helye, a felülvizsgálati rekordok és az első cikkre adott válaszidő. Egy valós házon belüli képességekkel rendelkező beszállító mind a négyre nevekkel, dátumokkal és mért eredményekkel válaszol.
Gyors linkek
Vegye fel velünk a kapcsolatot
Szerzői jog ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Minden jog fenntartva.
Egyéni gumi és műanyag termékek gyári