Ipari hírek
Otthon / Hír / Ipari hírek / A rajztól a szállításig: Hogyan támogatják az egyedi gumigyártók az OEM fejlesztési ciklusokat


2026-10-12
Egy egyedi gumialkatrész OEM-fejlesztési ciklusa akkor kezdődik, amikor egy mérnök kiad egy rajzot, és feltesz egy kérdést: meg lehet-e önteni ezt az alkatrészt ebben az anyagban, ezzel a tűréshatárral, elég gyorsan ahhoz, hogy megvédje az indulási dátumot? Fújtatók, tömítések, tömlők és ragasztott rögzítők esetében a húzás és a szállítás közötti 12-18 hét általában több kockázatot rejt, mint a költséget. A Jiaxing Tosun Rubber & Plastic Co., Ltd.-nél, egy egyedi gumigyártónál, amely egy 15 000 négyzetméteres üzemet üzemeltet a kínai Jiaxingben, az ablak 9-10 hétre zsugorodik, mivel a tervezési gyártási képesség (DFM) felülvizsgálata, az anyagválasztás, a formatervezés, a mintavétel és az ellenőrzés párhuzamosan zajlik, nem pedig sorrendben. Az alkatrészszállító és a fejlesztő partner közötti különbség a rajz megérkezését követő első öt munkanapon belül megjelenik.
Egy egyedi gumigyártó egy OEM-programot tömörít hat munkafolyamat egyidejű futtatásával: DFM, vegyületdefiníció, szerszámozás, mintavétel, érvényesítés és sorozatgyártás. Minden munkafolyamat belül más funkcióhoz tartozik, de az OEM egyetlen idővonalnak tekinti őket. A mérnöki csapat kezeli a penészfolyási és zsugorodási feltételezéseket, az anyagcsoport keveri és teszteli a próbavegyületeket, a szerszámműhely acélt vág, az ellenőrző csoport pedig mérési terveket készít. Amikor ezek a csapatok egy projekttulajdonosnak tesznek jelentést, az OEM elkerüli a klasszikus hibamódot, amelyben a penész megérkezik, mielőtt a keveréket validálják.
| Fejlesztési szakasz | OEM döntés | Gumiszállító akció | Tipikus időtartam |
| Rajz kiadás | Zárgeometria, tűrések, felületkezelés | DFM felülvizsgálat, formálhatóság ellenőrzése, zsugorodási bevitel | 3-5 nap |
| Anyagdefiníció | Állítsa be a hőmérséklet-, folyadék-, ózon- és terhelési követelményeket | Összetett ajánlás vizsgálati adatokkal | 5-7 nap |
| Szerszám tervezés | Jóváhagyja az öntőforma koncepcióját és az üregek számát | Acélminőség, elválasztó vonal, kapu helye | 7-14 nap |
| Mintavétel | Tesztelje az illeszkedést, a működést és a tömítést | Formaminta, méretjelentés, első cikk | 10-21 nap |
| Érvényesítés | Kitartási és környezeti teszt aláírása | Tételvizsgálat, anyagtanúsítványok, PPAP fájl | 2-4 hét |
| Termelési rámpa | Menetrend vonalellátás és biztonsági készlet | Folyamatellenőrzés, végellenőrzés, csomagolás | Folyamatos |
Figyelje meg az átfedést. A DFM felülvizsgálata akkor fejeződik be, amikor az OEM még befejezi a munkaciklust, és a formatervezés megkezdődik, mielőtt a vegyület validálása befejeződik, amikor a szállító párhuzamosan futtatja a kísérleteket. Az öntött burkolatok, például a sebességváltó csomagtartója vagy a felfüggesztett harmonika esetében ugyanazt a formát használják később a sorozatgyártáshoz, amely az első cikket gyártja, így a jóváhagyási minták a valós folyamatképességet tükrözik.
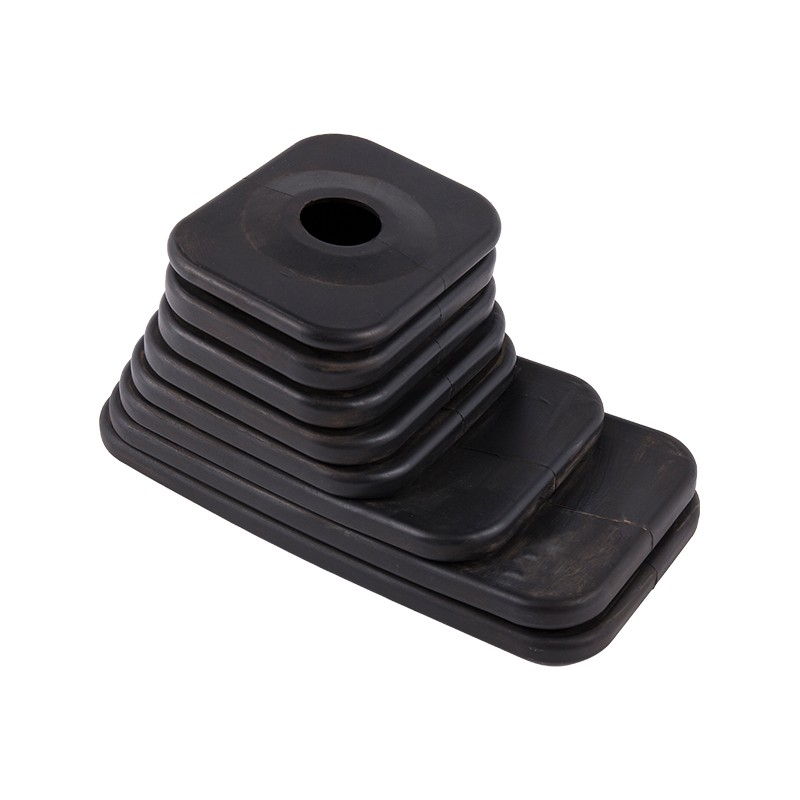
 EPDM Sebességváltó Boot Bellows porvédő autóipari alkalmazásokhoz Ez az EPDM harmonika védi a -40°C és 150°C közötti hőmérséklet-állósággal rendelkező sebességváltó rendszereket. Rugalmas kialakítása megfelel az utas-, kereskedelmi és terepjáró járműveknek, így releváns az első cikkminták penész-jóváhagyásának felülvizsgálatakor. Termék megtekintése →
Miután a DFM-et aláírták, a szerszámok átkerülnek a fröccsöntő gyártósor ugyanazon a héten az OEM jóváhagyja a formakoncepciót.
A DFM visszacsatolás sebessége és minősége megmondja az OEM-nek, hogy egy egyedi gumigyártó védi-e a fejlesztési ciklust vagy fogyasztja azt. Egy hozzáértő beszállító három-öt munkanapon belül válaszol a konkrét adatokkal: húzási szög, elválasztási vonal, falvastagság mérleg és penészzsugorodási értékek. Az EPDM durván 1,8-2,5 százalékos lineáris penészzsugorodást mutat; szilikon elérheti a 3,0-3,5 százalékot. Ha az üreget zsugorodáskompenzáció nélkül vágják ki, egy 50 milliméteres tömítőajak több mint egy milliméterrel elmozdulhat, ami elég ahhoz, hogy a szivárgási teszt sikertelen legyen.
A gumiban gyárthatóságra való tervezés azt jelenti, hogy ellenőrizni kell, hogy minden geometriai elem formázható, szétszerelhető és mérhető a megadott tűréshatáron belül, mielőtt bármilyen acélt vágnának.
Az anyagválasztás rögzíti a formák kialakítását, a kikeményedési ciklust és az egységárat, ezért az egyedi gumigyártónak ajánlatot kell tennie a keverékre, mielőtt a szerszámot idézné. A rajz gyakran megnevez egy általános elasztomert; a szállító ezt egy speciális vegyületté alakítja Shore A keménységgel, szervizablakkal és tömörítési célértékekkel. Az EPDM ellenáll az ózonnak és az időjárásnak -50°C és 150°C között, és megfelel a radiátortömlőknek, az ajtótömítéseknek és a fújtatóknak. A szilikon rugalmasságot biztosít -60°C és 230°C között az elektromos tömítésekhez és kupakokhoz. Az NBR kezeli az olajat és az üzemanyagot. A természetes gumi rögzítésként és lökhárítóként elnyeli a vibrációt.
| Elasztomer | Szolgáltatási kör | Kulcs erőssége | Tipikus OEM alkatrészek |
| EPDM | -50°C és 150°C között | Ózon-, időjárás- és vízállóság | Radiátortömlők, ajtótömítések, csőrugó |
| Szilikon | -60°C és 230°C között | Hőstabilitás, alacsony kompressziós készlet | Tömítések, kupakok, elektromos tömítések |
| NBR | -30°C és 100°C között | Olaj- és üzemanyag-ellenállás | Olajtömlők, üzemanyag tömítések |
| Természetes gumi | -50°C és 80°C között | Rugalmasság és szakítószilárdság | Vibrációs tartók, lökhárítók |
Ha egy karimatömítésnek nyomást és hőt kell tartania ugyanabban a kötésben, az alacsony kompressziós készlettel rendelkező EPDM a szokásos alapvonal, és a tesztlabornak a présforma jóváhagyása előtt meg kell adnia a kompressziós készlet és a térfogatduzzadás adatait.
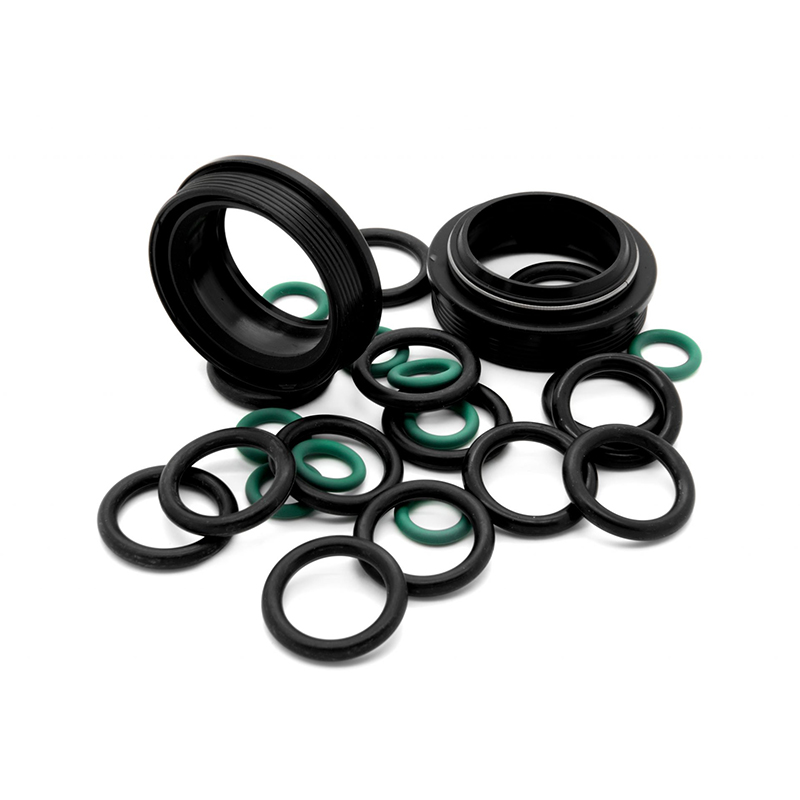
 Karimás gumi tömítések és tömítések többféle elasztomer opcióban Ez a tömítésválaszték magában foglalja az EPDM-et, az NBR-t, a szilikont, az FKM-et és még sok mást, folyadék- és nyomástömítési alkalmazásokhoz. A karimás kötéseknél a kompressziós beállított adatok számítanak, így illeszkednek a formajóváhagyás előtti anyagellenőrzés kontextusába. Termék megtekintése →
A párhuzamos mintavétel, amelyben a szerszámgyártás, az anyagpróbák és a méretellenőrzés átfedik egymást, az OEM-fejlesztési ciklust körülbelül 18 hétről nagyjából 10 hétre szorítja le. Egy hagyományos program sorban mozog: várja meg a formát, várja meg az anyagot, várja meg a vizsgálati jelentést. A párhuzamos mintavétel során a szerszámacélt vágják, miközben az összetett sarzsot összekeverik, és az első lövéseket ugyanazon a héten mérik, amikor a szerszámot polírozzák.
A teljes érték 18 hétről 10 hétre csökken, mivel egyetlen fázis sem várja meg az előző befejezését. Folyamatos profiloknál ugyanaz a párhuzamos logika tolódik el a gumiextrudáló gyártósor , ahol a szerszámpróbák felváltják a penészpróbákat.
Egy egyedi gumigyártó csak akkor kapja meg az OEM szállítási szerepet, ha a sorozatgyártás ugyanazokkal a tűrésekkel rendelkezik, mint a jóváhagyott minták. A méretnövelés az, ahol a kis beszállítók kudarcot vallanak: a mintahelyiségben tökéletesen mért alkatrész elsodródik, amikor ugyanaz a forma gyártási nyomáson működik. A Tosun egy 18 000 négyzetméteres épületben több mint 250 alkalmazottjával enyhíti ezt a problémát, köztük 12 formatervező és -készítő mérnököt, valamint egy 20 fős műszaki ellenőrző csapatot.
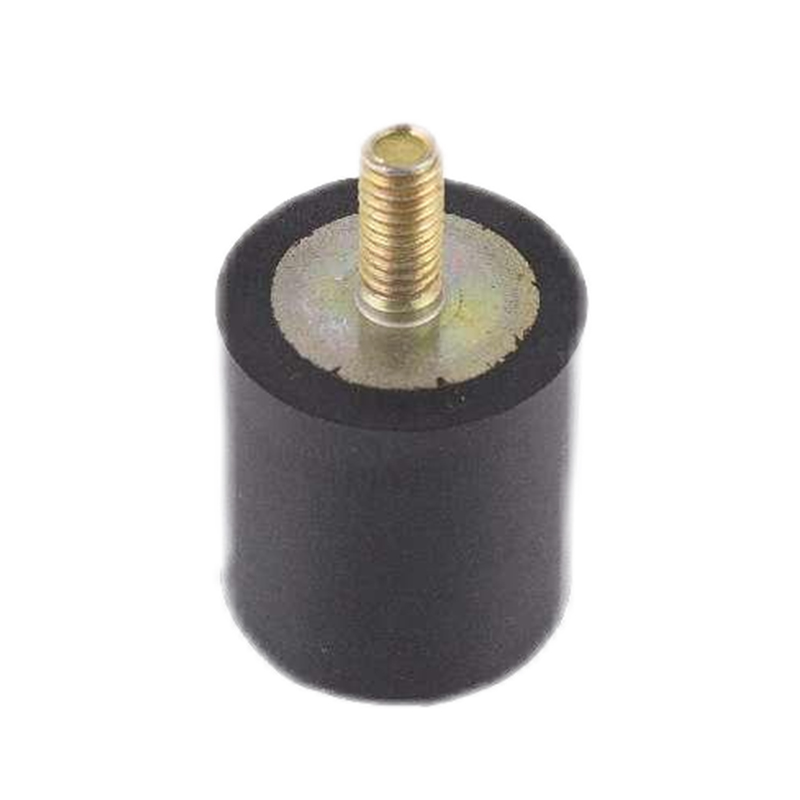
Az ellenőrző csoport átvizsgálja az anyagokat, a folyamatban lévő alkatrészeket és a késztermékeket, a helyszíni laboratórium pedig támogatja azokat a vizsgálati kéréseket, amelyeket az OEM-ügyfelek jellemzően a PPAP-jukon belül helyeznek el. A vibrációs tartók a legtisztább, több anyagból álló ház: az acélbetét, a gumielem és a kikeményített interfész olyan alkatrészré válnak, amelynek túl kell vészelnie az ismételt terhelési ciklusokat.
 Gumi rezgésszigetelő tartók járművekhez és ipari berendezésekhez Ezek a tartók a gumit acélbetétekkel kombinálják motor-, fülke- és sebességváltó-alkalmazásokhoz, nagy teherbírást és rezgéscsillapítást kínálva. A PPAP dokumentációs és anyagtanúsítási követelmények szempontjából releváns, több anyagból álló részeket szemléltetik. Termék megtekintése →
A gyártási alkatrész-jóváhagyási folyamat az a dokumentációs csomag, amelyet az OEM használ annak megerősítésére, hogy a beszállítói folyamat a rajzi tűréseken belül következetesen képes az alkatrészeket előállítani. Ez magában foglalja a méretjelentéseket, az anyagtanúsítványokat és a képességadatokat.
A szállítási megbízhatóság az anyagtervezésen múlik, nem a szerencsén. A megerősített ütemezés mintajelentésekkel és tételvizsgálati eredményekkel egyértelmű jelzést ad az OEM-vevőnek, hogy a bevezetés dátuma védett.
Egy ötperces ellenőrzőlista, mielőtt egy rajz elhagyja az asztalt, megakadályozza az OEM gumifejlesztési ciklus leggyakoribb késéseit.
A fröccsöntött EPDM vagy szilikon alkatrészek esetében a tipikus ciklus 12-18 hét. Párhuzamos mintavételezéssel és integrált szerszámműhellyel ugyanaz az alkatrész 9-11 hét alatt érheti el a PPAP-t, a geometria bonyolultságától és az iterációs körök számától függően.
A rajzon fel kell tüntetni a funkcionális tűréseket, az üzemi hőmérséklet-tartományt, a folyadék vagy közeg expozícióját, a Shore A keménységét, a szükséges tanúsítványokat és az éves mennyiséget. A működési környezet hozzáadásával a gyártó a megfelelő elasztomert ajánlja a szerszámozás megkezdése előtt.
A megfelelő gyártó külön ellenőrző csoportot, tesztlaboratóriumot, folyamat közbeni ellenőrzéseket és PPAP-dokumentációt használ. A Tosun például 20 műszaki ellenőrző személyzetet és helyszíni laboratóriumot üzemeltet, amely minden tételnél anyagtanúsítványokat és méretjelentéseket állít ki.
A fröccsöntött alkatrészek zárt üregeket használnak, és illeszkednek a fújtatókhoz, tömítésekhez, dugókhoz és ragasztott rögzítőkhöz; Az extrudált részek egy szerszámon haladnak keresztül, hogy folytonos profilokat, például időjárási szalagokat és csatornatömítéseket képezzenek. A választás megváltoztatja a szerszámozási időt, a mintavételezési logikát és a kapott DFM visszajelzést.
Gyors linkek
Vegye fel velünk a kapcsolatot
Szerzői jog ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Minden jog fenntartva.
Egyéni gumi és műanyag termékek gyári