Ipari hírek
Otthon / Hír / Ipari hírek / Egyedi gumiextrudálás és fröccsöntés: A legfontosabb különbségek és a döntés módja


2026-10-05
Egy beszerzési mérnök küld egy ajánlatkérést egy EPDM tömítőprofilra, és két nagyon különböző árajánlatot kap: egyet egy extrudertől, egyet egy fröccsöntőtől. Az extrudált változat kevesebbe kerül méterenként, de nem tudja mindkét végén kialakítani a 90 fokos ívet. A fröccsöntött változat könnyen kezeli a hajlítást, mégis többszöröse a szerszámterhelésnek. Ez az egyedi gumiextrudálás és a fröccsöntés gyakorlati valósága: két folyamat, amelyek ugyanabból a keverékből indulnak ki, de geometriában, költségben, tűrésekben és átfutási időben teljesen eltérnek egymástól.
Alapdefiníció
A gumiextrudálás egy folyamatos profilalakító eljárás: a meg nem kötött gumit egy szerszámnyíláson nyomják át, és a keresztmetszet a teljes hosszon azonos marad. A gumiöntés egy üreges szakaszos eljárás: minden alkatrészt egymástól függetlenül alakítanak ki egy zárt szerszámban hő és nyomás hatására.
A fröccsöntés a megfelelő választás, ha az alkatrész olyan háromdimenziós formával rendelkezik, amely nem húzható át a szerszámon; Az extrudálás a megfelelő választás, ha az alkatrész egy hosszú, állandó profilú tömítés, élszegély vagy tömlő.
A préselés során egy előre kialakított tömböt egy nyitott üregben helyeznek el, a prés bezár, hővel kikeményíti a gumit, és az elválási vonal mentén flash formálódik. Az átvitel és a fröccsöntés ugyanazt az üreges elvet követi, de különbözik abban, hogy a keverék hogyan kerül be a szerszámba. Ezzel szemben az extrudálásnál csavart vagy nyomószárat használnak, hogy egy folytonos szalagot átnyomjanak egy formázott nyíláson; a profilt ezután forró levegős kemencében, sófürdőben vagy autoklávban kikeményítik, mielőtt hosszra vágnák.
A döntés az alkatrészrajzzal kezdődik, nem az anyaggal. Mindkét út elfogadja az EPDM-et, a szilikont, a természetes gumit és a legtöbb szintetikus vegyületet. A folyamatot az határozza meg, hogy a geometria folytonos és prizmás, vagy diszkrét és háromdimenziós.
Ha egy alkatrésznek két méteren át azonos keresztmetszetre van szüksége, az extrudálás az egyetlen gazdaságos eljárás; ha alámetszésekre, lépcsős átmérőkre, kiemelkedésekre vagy beleöntött betétekre van szüksége, akkor öntésre van szükség.
Az extrudálás korlátlan hosszúságú rögzített keresztmetszetet hoz létre. A profil lehet tömör, üreges vagy egy második anyaggal koextrudált, de az alak nem változhat a hossz mentén. A fröccsöntés minden ciklusban egy zárt háromdimenziós üreget reprodukál, így lehetővé válik az olyan funkciók, mint a belső menetek, a rögzítőkarimák és a szövettel megerősített membránok. Az alábbi diagram összehasonlítja a két folyamatot öt mérnöki attribútum alapján.
Folyamatképesség-összehasonlítás, 0-10 skála
A magasabb minden tulajdonságnál jobb. A pontszámok irány-összehasonlítások a tipikus egyedi gumiprojektekhez.
Megbízható ökölszabály: ha a keresztmetszet 300 mm-nél hosszabb ideig azonos marad, akkor az extrudálás szinte mindig nyer a költségeken. Ha az alak a hossza mentén változik, akkor a formázás az egyetlen út.
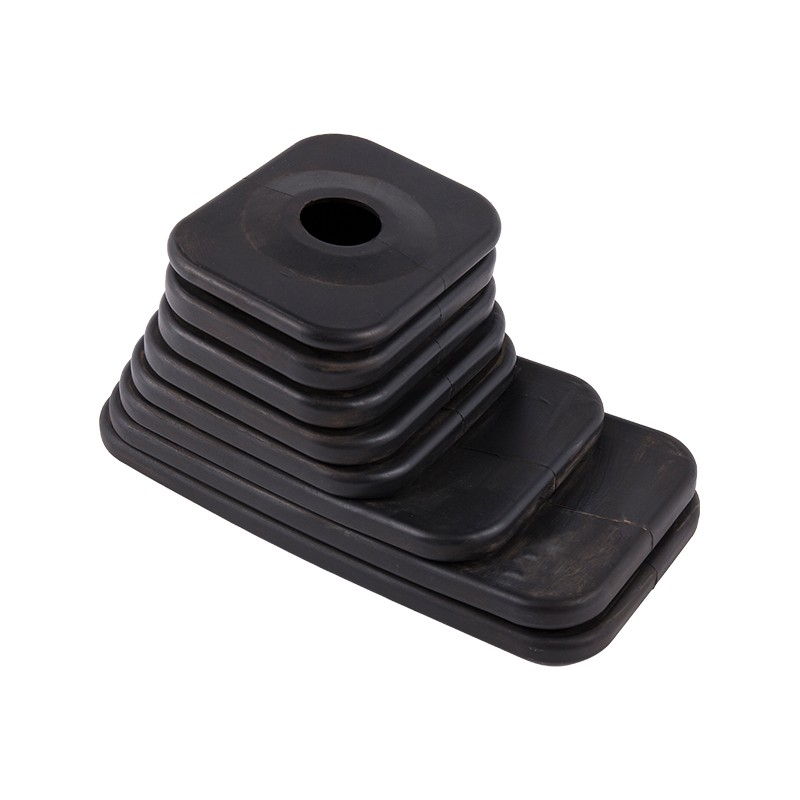
Vegyünk egy gumiharangot, amelyet sebességváltó porvédőként használnak: a kanyarulatai megváltoztatják az átmérőt a tengely mentén, így nem lehet egyenes szerszámmal előállítani. Ez a rész egy kétrészes üregbe van öntve, és ugyanez a logika vonatkozik a kábelhüvelyekre, sapkákra és vibrációs tartókra is.
 EPDM gumi sebességváltó csomagtartó harmonika porvédő Ez az EPDM harmonika különböző átmérőjű sebességváltó-porvédőkhöz használható, amelyeket olyan összetett formákra öntöttek, amelyeket extrudálással nem lehet létrehozni. Bizonyított időjárás- és ózonállóságot kínál az autóipari használatra. Termék megtekintése →
Az extrudáló szerszámok egy többüregű présforma töredékébe kerülnek, de az alkatrészenkénti költséggörbék keresztezik egymást, ahogy a térfogat emelkedik, és a fröccsöntött szerszám amortizálódik.
Egy egyszerű extrudáló szerszám tömör vagy üreges profilhoz általában több száz dollárba kerül, míg az üreges betétekkel ellátott gyártási préselési vagy transzferformák általában több ezerbe rúgnak. Az extrudálás gyorsabban is beindítja a gyártást, mivel a szerszámpróbák rövidebbek, mint a mintavételezés. Ha azonban a fröccsöntött szerszám eléri az állandósult állapotot, a kötésenkénti 1-5 perces ciklusidő jellemző a közepes méretű alkatrészekre, és a többüregű szerszámok ciklusonként megsokszorozzák a teljesítményt. Évente nagyjából 50 000 alkatrész felett a fröccsöntés ezért alacsonyabb egységköltséget biztosít a geometriailag összetett alkatrészeken.
Ugyanaz a rész az üregszámtól függően a crossover mindkét oldalán landolhat. A négyüregű szerszámok ciklusonként négy részre osztják a szerszámköltséget, ami lejjebb húzza a megtérülési pontot az együregű szerszámokhoz képest. Ezek a tartományok tipikus projekt ajánlatokból származnak, nem pedig rögzített árlistából; a pontos számok a profil méretével, üregszámával és összetételével változnak. A költséggörbe alakja számít, nem pedig a pontos keresztezési pont.
A fröccsöntött részek szorosabban tartják a kontrollt a kritikus tömítési felületeken, mert az üreg minden felületet rögzít, míg az extrudált profilok keresztmetszeti tűrései lazábbak, és nem tudják befogni a betéteket a folyamat során.
| Attribútum | Extrudálás | Formázás |
| Keresztmetszeti tűrés | /- 0,3-0,8 mm jellemző | /- 0,1-0,3 mm kritikus fényerőnél |
| Vágási hossz tűrés | /- 1-2 mm | Az alkatrész magassága üreggel rögzítve |
| Fém vagy műanyag betétek | Soron belül nem lehetséges | A kötés során bekötve |
| Alávágások és mellékakciók | Nem lehetséges | Csúszdákkal vagy összecsukható magokkal lehetséges |
| Felületi textúra | Nyomtatott kivitel | Üregvezérelt, texturálható |
Haszonjárművek ajtótömítésénél az extrudált buraprofil biztosítja az alacsony költségű állandó keresztmetszetet, míg a fröccsöntött sarokdarab olyan szűk sugarat produkál, amelyet egy egyenes matrica nem tud. A legtöbb autóipari időjárás-csupaszító rendszer mindkettőt használja.
A keménység is megváltoztatja az egyensúlyt. A nagyon lágy keverékek 30 Shore A alatt könnyebben szabályozhatók a fröccsöntés során, mivel az üreg megtámasztja a felületet a kikeményedés során; nagyon puha profilok extrudálása gondos kezelést igényel a vulkanizálás előtti torzulás elkerülése érdekében.
A toleranciatörténet nem egyszerű nyeremény a formázás számára. Az extrudálás kiváló konzisztenciát biztosít a húzás iránya mentén, és gyakran előnyben részesítik hosszú, egyenes tömítési futásoknál, ahol a fröccsöntött szegmensek összeillesztése szivárgási útvonalakat hoz létre. A Tosunnál extrudáló gyártósor , a profilokat folyamatosan vulkanizálják, majd a vásárlók méretére vágják, ami a méterben, nem pedig milliméterben mért alkatrészek gazdaságosságát tartja vonzónak.
A helyes folyamatot négy megkötés határozza meg: a szükséges geometria, az éves térfogat, a mérettűrés, valamint, hogy szükség van-e lapkákra vagy több anyagból álló metszetekre.
A legtöbb hibás folyamatválasztás abból adódik, hogy először a geometriát, majd a kötetet árazzák be. Fordítsa meg ezt a sorrendet, és a döntés egyértelműbbé válik.
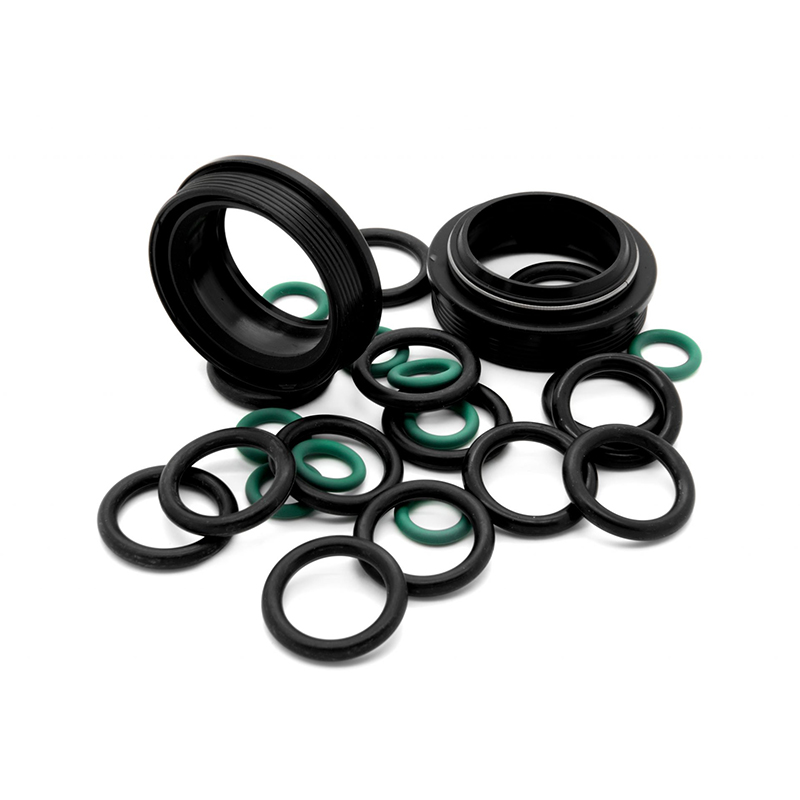
A lemezpanelen áthaladó kábelt tömítő kis tömítés esetén a geometria rövid, a fal vékony, és az alkatrészszám gyakran magas. Ez a kombináció a fröccsöntésre utal, a többüregű szerszám gyorsan amortizálódik. Egy méter hosszú csatornánál, amely megtartja az ablaküveget, az extrudálás az egyetlen ésszerű út.
 Testre szabható gumigyűrű a kábel- és vezetékvédelemhez Az öntött tömítés védi a paneleken áthaladó kábeleket, és ideális nagy mennyiségű gyártáshoz. EPDM, NBR, CR vagy NR kivitelben kapható, állítható keménységgel és többféle méretben. Termék megtekintése →
A legköltséghatékonyabb egyedi gumialkatrész gyakran kombinál egy extrudált konstans szakaszt öntött sarkokkal, végekkel vagy ragasztott betétekkel, ami azt jelenti, hogy a gyártónak mindkét folyamatot házon belül kell végrehajtania.
A Jiaxing Tosun Rubber & Plastic Co., Ltd. egy telephelyen végez anyagkeverést, tömlő-előkészítést, fröccsöntést és extrudálást, 12 formatervező és -készítő mérnökkel és egy 20 fős műszaki ellenőrző csapattal. Ez a kombináció azért fontos, mert egy hibrid alkatrésznek, például egy extrudált egyenes futású, öntött könyökkel ellátott hűtőfolyadék-tömlőnek egy mérnöki tulajdonosra van szüksége a tűréshatárhoz és a szállításhoz, nem pedig két beszállítóra, akik egy ragasztási kötésről tárgyalnak.
A gyakori hibrid példák a következők:
Ha egyetlen szállító vezérli mind az extrudáló szerszámot, mind a présformát, a folyamatok közötti átmenetet a rajzlapon tervezik, nem pedig az összeszerelő soron. Az öntött-extrudált toldásokat teljes szerelvényként tesztelik a kiadás előtt.
Itt lép be a képbe a kötődési szakértelem is. A vibrációt elnyelő, öntött gumi-fém tartóban egy betét van, amelynek a kikeményedés során egy vonalban kell maradnia; az extrudált időjárási tömítés egyáltalán nem hordoz betétet. Általában az határozza meg, hogy a betét hova kerül, melyik formaváltozatot használják a vállalatnál fröccsöntő gyártósor .
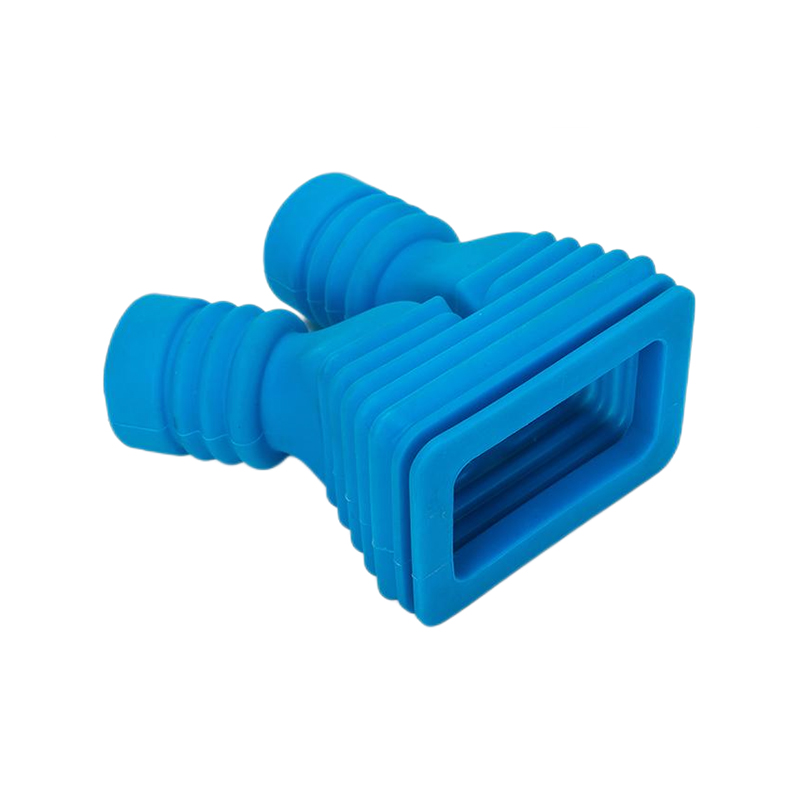
 Extrudált ablak- és ajtótömítések különféle elasztomerekben Ezek az extrudált tömítések időjárásállóságot biztosítanak az ajtók és ablakok számára a szállítás, az építőipar és a tengeri szektorban. Válasszon az EPDM, CR, szilikon vagy FKM közül testreszabható színekkel. Termék megtekintése →
Nem. Az extrudálás folytonos profilt képez, és nem tud betétet elhelyezni a szerszám belsejében. A betéteket vagy a kikeményedési ciklus során öntik be, vagy egy másodlagos művelet után ragasztják.
A fröccsöntéssel általában szűkebb tűrések érhetők el a kritikus háromdimenziós jellemzőknél, a /- 0,1-0,3 mm általános az üregvezérelt méreteknél. Az extrudálás pontos keresztmetszeti geometriát tart a húzás irányában, de lazább profiltűréssel rendelkezik, általában /- 0,3-0,8 mm.
Nem. Az extrudálásnak alacsonyabb a szerszámbevételi költsége, de a fröccsöntés alkatrészenként olcsóbbá válhat nagy mennyiségek esetén, mivel a többüreges szerszámok ciklusonként több alkatrészt kikeményítenek, és kiküszöbölik a másodlagos illesztési lépéseket összetett geometriákon.
Igen. A mindkét folyamatot futtató beszállítók, mint például a Jiaxing Tosun Rubber & Plastic Co., Ltd., egyetlen minőségbiztosítási rendszer keretében tervezhetnek hibrid szerelvényeket extrudált részekkel és fröccsöntött részletekkel, ami leegyszerűsíti a tűréshatárokat, a tesztelést és a szállítást.
Gyors válasz: extrudálás hosszú állandó profilokhoz, fröccsöntés összetett 3D alkatrészekhez és hibrid megközelítés, amikor mindkét jellemző egy összeállításban jelenik meg.
Gyors linkek
Vegye fel velünk a kapcsolatot
Szerzői jog ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Minden jog fenntartva.
Egyéni gumi és műanyag termékek gyári